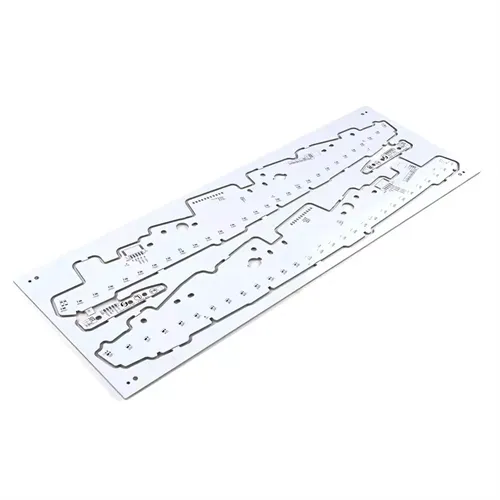
A Maszyna do cięcia PCBto sprzęt, który zamienia zapełniony panel w pojedyncze płytki bez pękania połączeń lutowniczych, rozdzierania miedzi lub spowalniania linii SMT. W większości fabryk etap separacji z daleka wygląda na prosty: ostrze przechodzi przez linię nacięcia lub router podąża za konturem. Z bliska każdy parametr – ostrość ostrza, ustawienie szyny prowadzącej, prędkość posuwu, podparcie panelu i odsysanie pyłu – decyduje o tym, czy gotowa płyta przejdzie kontrolę, czy będzie wymagała ponownej obróbki. W tym przewodniku wyjaśniono, jak wybrać właściwą metodę cięcia, jak zachować przewidywalność krawędzi skrawającej i jak zdiagnozować problemy, które pojawiają się, gdy separacja desek wymyka się spod kontroli.
Abstrakcyjny
Oddzielenie desek jest bramą jakościową, a nie końcową formalnością. Wybór pomiędzy nacinaniem w kształcie litery V, cięciem brzeszczotem i frezowaniem zmienia profil naprężeń, jakość krawędzi i rytm konserwacji całej linii. W tym artykule połączono wybór metody cięcia z zarządzaniem zużyciem ostrza, konstrukcją osprzętu, kontrolą zapylenia i codziennym rozwiązywaniem problemów. Został napisany dla inżynierów procesu, kierowników SMT i nabywców sprzętu, którzy potrzebują przewidywalnej separacji, a nie maszyny, która jedynie tnie.
Spis treści
- Dlaczego separacja desek decyduje o ostatecznej jakości deski
- Metody cięcia: porównanie cięcia w kształcie litery V, brzeszczotu i routera
- Lista kontrolna wyboru przed zakupem maszyny do cięcia
- Zużycie ostrza, jakość krawędzi i okresy konserwacji
- Projektowanie osprzętu, odsysanie pyłu i kontrola naprężeń
- Rozwiązywanie typowych problemów związanych z cięciem
- Często zadawane pytania
Dlaczego separacja desek decyduje o ostatecznej jakości deski
Depaneling odbywa się pomiędzy montażem a testem końcowym. Płyta, która przetrwała rozpływ, może nadal zawieść, ponieważ separacja spowodowała włoskowate pęknięcie w pobliżu podkładki, rozwarstwienie narożnika lub pozostawienie przewodzących zadziorów na linii nacięcia. Zdarzenie mechaniczne jest krótkie, ale konsekwencje są trwałe.
Dobrze kontrolowany proces cięcia chroni trzy rzeczy jednocześnie. Po pierwsze, chroni złącza komponentów przed naprężeniami zginającymi. Po drugie, chroni laminat i interfejs miedziany przed rozdarciem. Po trzecie, chroni przepustowość, unikając kontroli na dalszym etapie produkcji, poprawek i złomowania. Kiedy którykolwiek z tych trzech czynników zaczyna się ślizgać, podstawową przyczynę zwykle można znaleźć w metodzie cięcia, stanie narzędzia lub mocowaniu, a nie w operatorze.
Wiele zespołów odkrywa to dopiero, gdy skarga klienta dotyczy szorstkiej krawędzi deski. Korekta rzadko jest pojedynczą korektą. Jest to system: odpowiednia maszyna do konstrukcji płyty, zasada wymiany ostrza powiązana z mierzonym zużyciem oraz uchwyt podtrzymujący płytę blisko linii cięcia.
Skąd właściwie bierze się ryzyko separacji
Ryzyko pojawia się na styku narzędzia i materiału. Tępa krawędź popycha materiał zamiast go ścinać. Niepodparty panel ugina się pod obciążeniem. Nieprawidłowo ustawiona szyna prowadząca przesuwa rowek od zamierzonej ścieżki. Kurz pozostawiony na czujniku lub szynie zamienia ruch precyzyjny w ruch dryfujący. Każdy z nich jest widoczny, zanim pojawi się złom, pod warunkiem, że proces zostanie skontrolowany za pomocą odpowiednich pomiarów.
Metody cięcia: porównanie cięcia w kształcie litery V, brzeszczotu i routera
Żadna pojedyncza metoda nie dominuje na każdej planszy. Praktyczna decyzja sprowadza się do zarysowania geometrii, grubości płyty, prześwitu komponentów i akceptowalnego poziomu naprężeń mechanicznych.
| Metoda cięcia | Punktacja w kształcie litery V | Cięcie brzeszczotem | Cięcie routera |
| Typowa precyzja | Około ±0,1 mm | Stabilny do prostych cięć | Około ±0,05 mm |
| Najlepszy profil deski | Długie proste linie, sztywny FR-4 | Grube lub duże panele | Zakrzywione lub nieregularne kontury |
| Naprężenia mechaniczne | Średnie do wyższych | Średni | Niski do średniego |
| Stan krawędzi | Zależy od głębokości nacięcia i zużycia ostrza | Ryzyko zadziorów w przypadku dryftu parametrów | Gładkie, gdy bit i posuw są dopasowane |
| Typowe ograniczenie | Tylko proste cięcia; elementy muszą pozostać z dala od partytury | Nie jest idealny do zakrzywionych kształtów | Kurz i zużycie bitów wymagają zarządzania |
Nacięcia w kształcie litery V przebiegają przez parę zakrzywionych ostrzy wzdłuż wstępnie obrobionych rowków i pozostawiają kontrolowaną grubość resztkową. Jest szybki i prosty mechanicznie, co sprawia, że jest powszechny w masowych produktach elektroniki użytkowej i oświetleniu. Ograniczenie jest geometryczne: metoda wymaga prostych linii i wystarczającego odstępu wokół linii nacięcia. Płytki ze złączami montowanymi na krawędzi lub gęsto umieszczone w pobliżu linii przerwania nie są dobrymi kandydatami.
Do cięcia brzeszczotem wykorzystuje się brzeszczot okrągły do oddzielania paneli wzdłuż prostych ścieżek. Obsługuje grubsze laminaty i większe panele z dużą wydajnością, ale powoduje również większe naprężenia mechaniczne niż frezowanie i nie nadaje się do zakrzywionych konturów. Jeśli prędkość posuwu, wysokość ostrza i podparcie panelu nie są zrównoważone, szybko tworzą się zadziory.
Cięcie routera odbywa się po zaprogramowanej ścieżce za pomocą szybkiego wrzeciona, które umożliwia wycinanie kształtów L, U, łuków i mieszanych konturów na tym samym panelu. Jest to najbardziej elastyczna opcja w przypadku złożonych zespołów, a niższe naprężenia skrawania chronią elementy o drobnej podziałce i delikatne połączenia. Kompromisami są powstawanie pyłu i zużycie wiertła, a obydwom można sobie poradzić dzięki odsysaniu i harmonogramowi wymiany.
Dopasowanie metody do produktu
- Wybierz nacięcie w kształcie litery V, jeśli panel ma długie proste linie przerwania, sztywny FR-4 i duży prześwit komponentów.
- Cięcie piłą tarczową wybieraj, gdy priorytetem jest szybkie, proste oddzielanie grubych lub dużych desek.
- Wybierz cięcie routerem, gdy kontur jest zakrzywiony, gęstość komponentów jest duża lub płyta jest cienka i wrażliwa na naprężenia.
- Zachowaj dostępną metodę wtórną dla produkcji mieszanej; jedna linia rzadko obsługuje tylko jeden typ tablicy.
Lista kontrolna wyboru przed zakupem maszyny do cięcia
Decyzje o zakupie często kończą się niepowodzeniem, ponieważ rozmowa dotycząca specyfikacji zaczyna się od szybkości, a kończy na cenie. Bardziej przydatnym punktem wyjścia jest sama płyta: jej zakres grubości, złożoność konturu, wysokość elementu w pobliżu linii cięcia i układ paneli, który będzie się powtarzał przez miesiące.
Pytania techniczne zmieniające specyfikację maszyny
- Jaki jest pełny zakres grubości płyt, łącznie z miedzią i maską lutowniczą, i czy linia będzie kiedykolwiek obsługiwać płyty o grubości powyżej 2 mm?
- Czy linie podziału są proste, czy też produkt wymaga krzywizn, szczelin i wewnętrznych wycięć?
- Jak blisko są najbliższe komponenty i złącza lutowane od zamierzonej ścieżki cięcia?
- Jaki rozmiar panelu i układ układu wytrzyma maszyna przy maksymalnych i minimalnych wartościach ekstremalnych?
- Czy proces wymaga odsysania pyłu, zjonizowanego powietrza lub zamkniętej komory cięcia?
- Czy maszyna będzie działać samodzielnie, czy w połączeniu z istniejącym sprzętem SMT i jaka powierzchnia jest dostępna?
Drugi poziom oceny dotyczy interfejsu operatora i dostępu konserwacyjnego. Regulowana szyna prowadząca, którą można ustawić bez użycia narzędzi, skraca czas przezbrajania. Wymiana ostrza lub wiertła, która nie wymaga zdejmowania połowy osłony, zachęca do wymiany w odpowiednim czasie, zamiast „pracować trochę dłużej”. Widoczny dostęp do strefy cięcia ułatwia sprawdzenie, czy panel jest prawidłowo osadzony przed rozpoczęciem cyklu.
Kupującym porównującym dostawców pomocne jest zażądanie procedury konserwacji w formie dokumentu pisemnego, a nie tylko instrukcji. Procedura pokazuje, w jakim stanie producent oczekuje utrzymania maszyny, i jest rzetelnym wskaźnikiem długoterminowej jakości wsparcia. Współpraca z producentem takim jakHoshineo LCD-Techmoże skrócić etap specyfikacji, gdy znany jest już rodzaj płyty i wielkość produkcji.
Zużycie ostrza, jakość krawędzi i okresy konserwacji
Zużycie ostrzy nie jest pojedynczym wydarzeniem. Jest to stopniowa zmiana geometrii skrawania, a pierwszą oznaką jest często dryf jakościowy, a nie zatrzymanie maszyny. Zużyte ostrze z nacięciem w kształcie litery V może nadal się obracać i nadal wytwarzać rowek, ale głębokość rowka, kąt i siła oddzielania nie odpowiadają już zatwierdzonemu zakresowi procesu.
Konsekwencjami są zadziory wzdłuż krawędzi rowka, nierówny odstęp między panelami, większa siła potrzebna do złamania płyty, rozdarcie miedzi w pobliżu nacięcia lub przesunięcie położenia rowka. Trudność polega na tym, że objawy te mogą również wynikać ze złego ustawienia ostrza, niewystarczającego podparcia panelu, nieprawidłowej grubości resztkowej, ruchu osprzętu lub ustawień maszyny. Wymiana ostrza po każdej usterce może podnieść koszty bez usuwania rzeczywistej przyczyny.
Jak prawidłowo odczytywać sygnały zużycia
| Objaw | Przyczyna do sprawdzenia związana z ostrzem | Inne czynniki do sprawdzenia |
| Zwiększone zadziory wzdłuż rowka | Krawędź tnąca staje się mniej ostra | Osiowanie ostrzy, podparcie płyty, partia materiału |
| Szorstka powierzchnia rowka | Zużycie ostrza lub nagromadzenie żywicy | Prędkość cięcia, usuwanie zanieczyszczeń |
| Większa siła separacji | Zmniejszona głębokość rowka lub matowa krawędź | Grubość resztkowa, konstrukcja płyty |
| Nierówna separacja pomiędzy panelami | Równoległość ostrzy lub nierównomierne zużycie | Stan mocowania, płaskość panelu |
| Przetarcie miedzi w pobliżu rowka | Uszkodzona krawędź lub nieprawidłowe położenie rowka | Rozkład miedzi, głębokość rysy |
| Odchylenie położenia rowka | Problem z ruchem ostrza lub montażem | Kalibracja maszyny |
Zdyscyplinowane podejście to diagnoza porównawcza. Użyj tego samego materiału PCB, tego samego ustawienia maszyny, tej samej pozycji panelu i tej samej metody pomiaru z nowym i obecnym ostrzem. Tylko wtedy zespół będzie w stanie określić, czy głównym czynnikiem wpływającym na uszkodzenie jest ostrze, czy też przyczyną wady jest mocowanie lub ustawienie.
Budowanie reguły zastępczej zamiast nawyku zastępczego
Nie ma uniwersalnego numeru trwałości ostrza, który pasowałby do każdej fabryki. Prawidłowy odstęp zależy od materiału płyty, grubości, wymagań dotyczących rowków, stanu ostrza i środowiska produkcyjnego. To, co fabryka może ujednolicić, to zasada decyzyjna: zdefiniuj mierzalną granicę jakości, śledź warunki cięcia w odniesieniu do tej granicy i wymień ostrze, gdy trend się do tego zbliży. To sprawia, że wymiana ostrza staje się planową czynnością konserwacyjną, a nie reakcją na złom.
Ta sama logika dotyczy bitów routera. Zużycie wiertła wpływa na gładkość krawędzi, gdy konserwacja jest nieregularna, a żywotność wrzeciona różni się w zależności od twardości materiału i ścieżki frezowania. Okres wymiany oparty na rzeczywistych licznikach cięcia lub liczbie desek jest bardziej niezawodny niż okres kalendarzowy.
Projektowanie osprzętu, odsysanie pyłu i kontrola naprężeń
Narzędzie tnące działa dobrze tylko wtedy, gdy panel jest prawidłowo trzymany. Niewystarczające podparcie w pobliżu linii cięcia powoduje, że płyta ugina się, co zmienia efektywną głębokość cięcia i przenosi naprężenia na złącza lutowane. Brudne lub zużyte urządzenie może powodować nierówną głębokość rowków, nawet w przypadku nowego ostrza.
Kontrola zapylenia ma znaczenie z tego samego powodu. Cząsteczki włókna szklanego i żywicy gromadzące się na szynach prowadzących, czujnikach i strefie cięcia zakłócają dokładność ruchu i zanieczyszczają powierzchnię płyty. W płytach o dużej gęstości drobny pył może łączyć elementy i powodować sporadyczne defekty, które są trudne do wyśledzenia. Zamknięta komora cięcia z ukierunkowanym przepływem powietrza i odpowiednio dobranym systemem odsysania utrzymuje stabilne warunki cięcia podczas długich serii.
- Podeprzyj panel tak blisko linii cięcia, jak pozwala na to układ komponentów.
- Utrzymuj szyny prowadzące i czujniki jazdy w czystości; kurz na czujniku może powodować dryf pozycji lub fałszywe zatrzymania kolizyjne.
- Sprawdź wysokość, kąt i nacisk ostrza podczas wymiany, a nie tylko podczas instalacji.
- Użyj odsysania dostosowanego do rzeczywistego obciążenia pyłem i sprawdź przepływ powietrza, a nie tylko wskaźnik podciśnienia.
- Sprawdź mocowania pod kątem płaskości i zużycia podczas tej samej procedury, która sprawdza ostrze.
Kontrola stresu jest skumulowanym wynikiem tych szczegółów. Ostre narzędzie, podparty panel i czysta strefa cięcia zapewniają czystszą krawędź przy niższej sile oddzielania. Kiedy operatorzy zgłaszają, że płyta „potrzebuje większej siły, aby złamać”, jest to informacja zwrotna od procesu, a nie normalna zmiana.
Rozwiązywanie typowych problemów związanych z cięciem
Większość codziennych usterek można podzielić na kilka kategorii: blokady zasilania i bezpieczeństwa, dokładność położenia, zanieczyszczenie czujnika i sprzężenie mechaniczne. Ustrukturyzowana sekwencja kontroli zapobiega przypadkowej wymianie części.
Maszyna nie uruchamia się lub wskaźnik pozostaje wyłączony
Najpierw sprawdź bezpiecznik, a następnie potwierdź, że wyłącznik awaryjny został zwolniony. W maszynach wyposażonych w drzwi bezpieczeństwa sprawdź, czy blokada jest włączona. Te trzy kontrole eliminują dużą część raportów o „braku zasilania” przed wezwaniem technika.
Pozycja jazdy lub cięcia jest niedokładna
Błąd licznika podróży lub nagromadzony kurz na liczniku może powodować niedokładne pozycjonowanie. Najpierw wyczyść ladę i otaczający ją obszar szyn; licznik wymienić tylko wtedy, gdy czyszczenie nie przywróci powtarzalności. Ten sam schemat dotyczy lewego i prawego czujnika ruchu: kurz na powierzchni czujnika może powodować fałszywe zatrzymania lub kolizje, a czyszczenie często przywraca normalne działanie.
Silnik pracuje, ale ostrze się nie obraca
W maszynach napędzanych paskiem lub sprzęgłem luźna górna śruba na sprzęgle może odłączyć silnik od wału ostrza. Po wyłączeniu maszyny i usunięciu osłon zgodnie z procedurą blokowania sprawdź sprzęgło i dokręć śrubę określonym momentem obrotowym.
Jakość krawędzi nagle się pogarsza
Nie wymieniaj ostrza natychmiast. Porównaj nowe ostrze i obecne ostrze pod identycznym materiałem, ustawieniem, położeniem panelu i metodą pomiaru. Jeśli nowe ostrze powoduje tę samą wadę, sprawdź mocowanie, wspornik panelu i wyrównanie. Jeśli nowe ostrze usunie usterkę, ostrze jest przyczyną i należy sprawdzić zasady wymiany.
Często zadawane pytania
Jaka jest różnica między cięciem V a separacją routera?
Jak często należy wymieniać ostrze tnące?
Dlaczego ostrze przestaje się obracać, gdy silnik nadal pracuje?
Czy jedna maszyna do cięcia PCB może obsłużyć zarówno grube, jak i cienkie płyty?
Co powoduje zmianę pozycji podczas powtarzających się cięć?
Czy odsysanie pyłu naprawdę wpływa na jakość cięcia?
Chcesz dopasować metodę cięcia do rzeczywistego projektu płyty i wielkości produkcji?
Skontaktuj się z namiz rysunkiem panelu, zakresem grubości i wymaganiami dotyczącymi konturu, a zespół może pomóc w określeniu właściwej konfiguracji separacji przed pierwszym cięciem.